
На одном из заводов в Екатеринбурге поставлена задача полной модернизации автоматики линии холодного проката.
Этапы проекта:
- предпроектное обследование объекта;
- разработка проектной документации (АК, ЭМ);
- демонтаж существующей системы;
- изготовление новых шкафов и пульта управления;
- разработка программного обеспечения ПЛК;
- электромонтажные работы;
- пуско-наладочные работы.
Ключевым моментом стало оперативное проведение демонтажных, электромонтажных, и пуско-наладочных работ в кратчайший период для сокращения времени простоя линии. Благодаря хорошей подготовительной работе, слаженным действиям наших специалистов и коллектива Заказчика, с момента остановки линии до запуска прошло менее 10 дней.
Обследование объекта автоматизации
Ключевой сложностью при решении этой задачи стало отсутствие полной документации на существующую систему автоматики. Схемы шкафов устарели, за годы эксплуатации многое было заменено, управление во-многом переведено на ручной режим.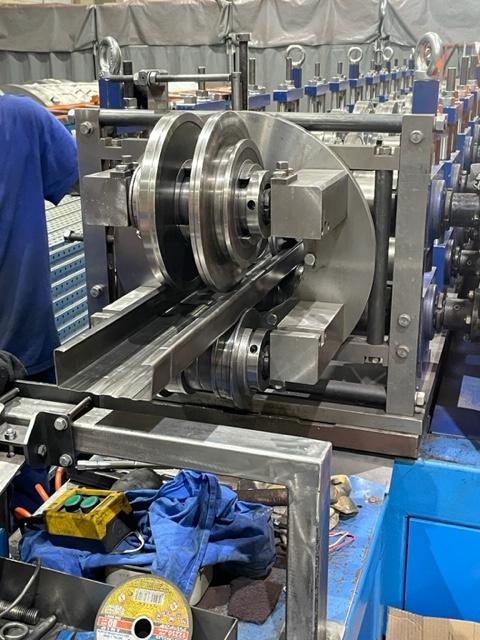
Поэтому, автоматизация линии холодного проекта началась для нас не просто с предпроектного обследования и консультаций с инженерами Заказчика по множеству вопросов., но с детального восстановления схем соединений, алгоритмов и принципов работы.
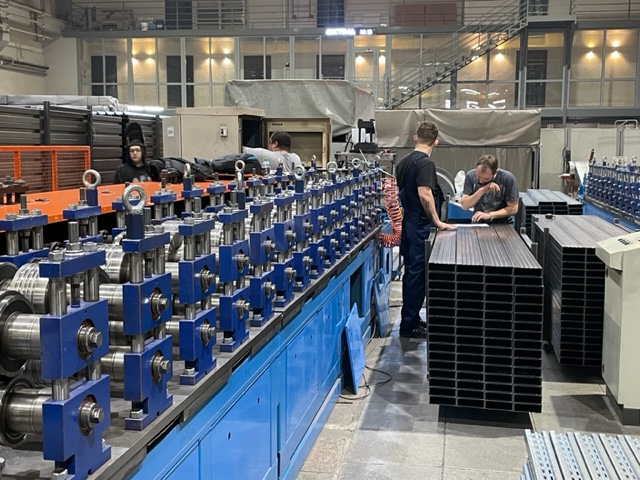
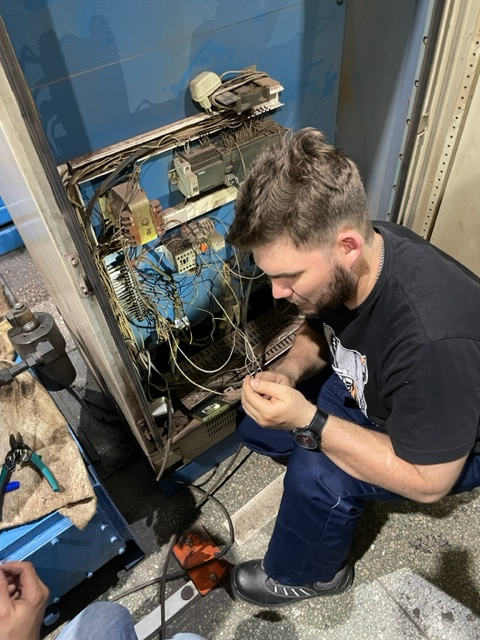
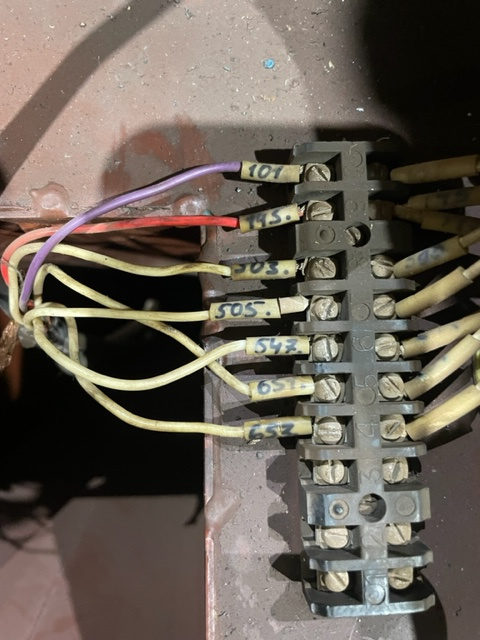
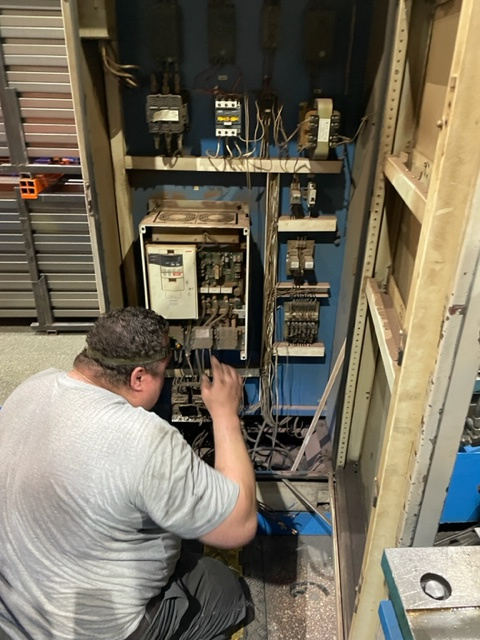
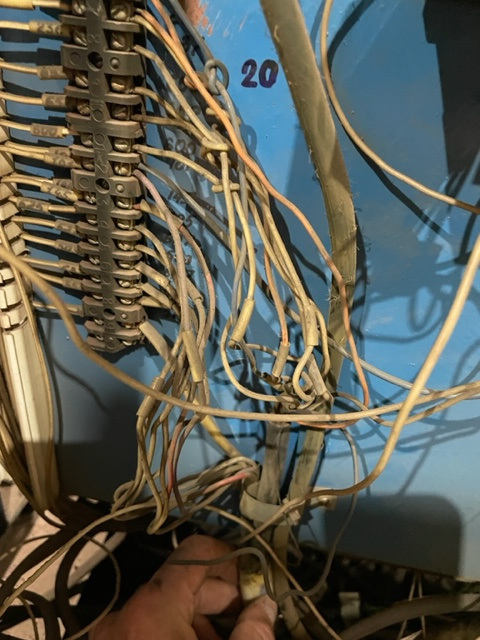
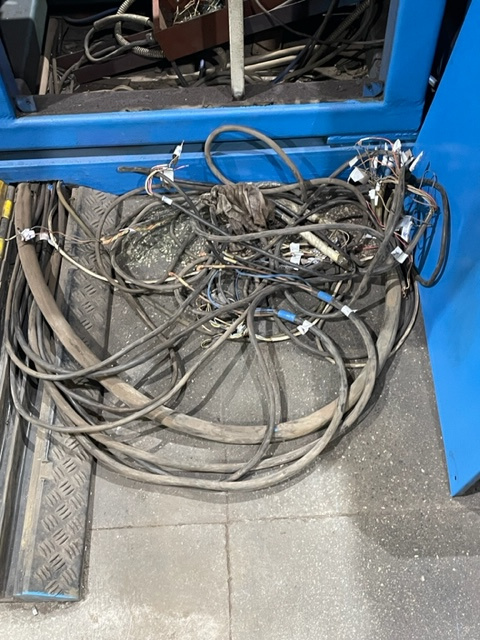
История получилась запутанная, но нас такие вещи уже не пугают..
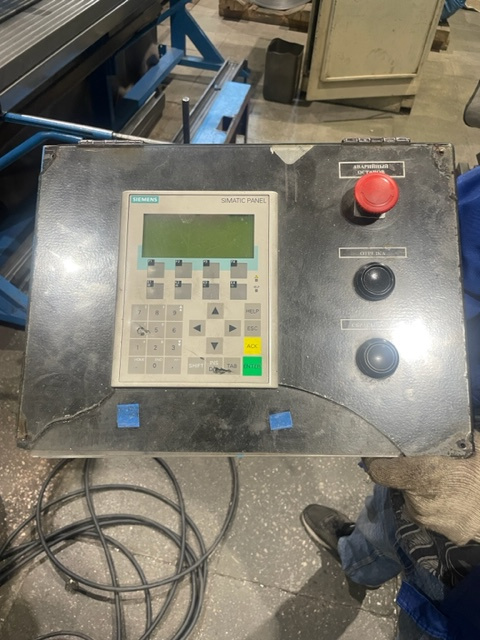
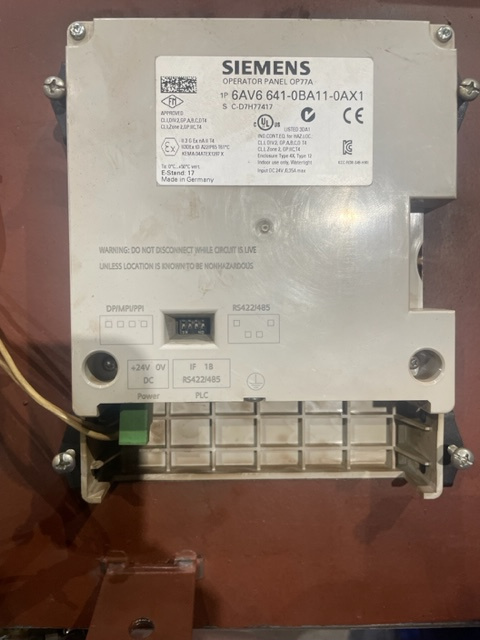
Замена оборудования Siemens
Старая система автоматики составлена на базе оборудования Siemens, но при модернизации Заказчик попросил заменить его на доступный к прямым поставкам бренд. Мы остановились на проверенном оборудовании для автоматизации Delta
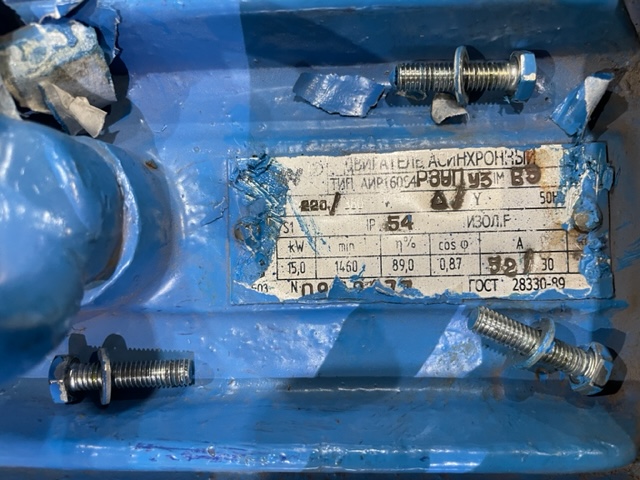
Двигатели на линии - отечественные, нареканий и вопросов не вызывали, поэтому было решено их оставить без замен
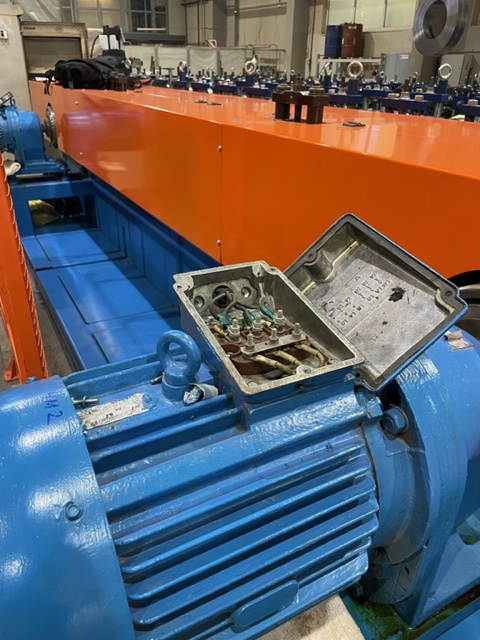
и подобрать под них пусковую аппаратуру
Как впрочем, было решено оставить и частотные преобразователи ABB - они были закуплены совсем недавно, не выработали свой ресурс. И, конечно, это была существенная экономия бюджета проекта.
Нас это не смутило, оборудование известное и привычное.
Проведение обследования, выпуск рабочей документации и ее согласование, закупка оборудования и сборка шкафов и пультов управления, разработка программного обеспечения заняли почти 3 месяца.
Электромонтажные работы на объекте автоматизации
В согласованный день линия была остановлена, и начался демонтаж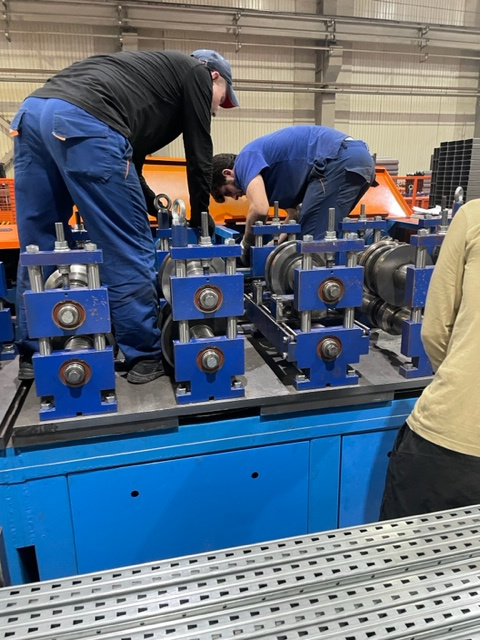
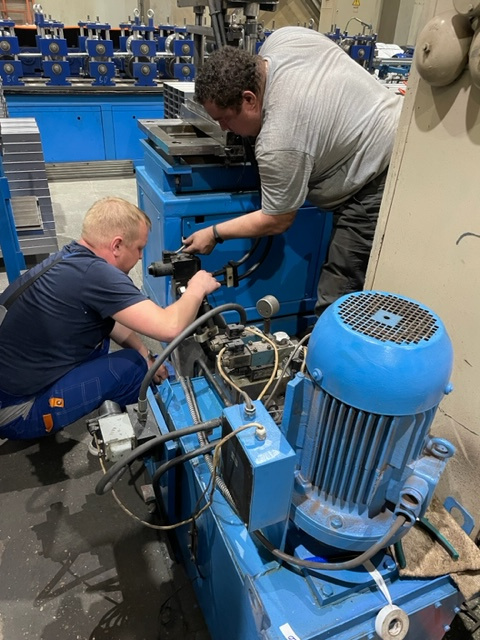
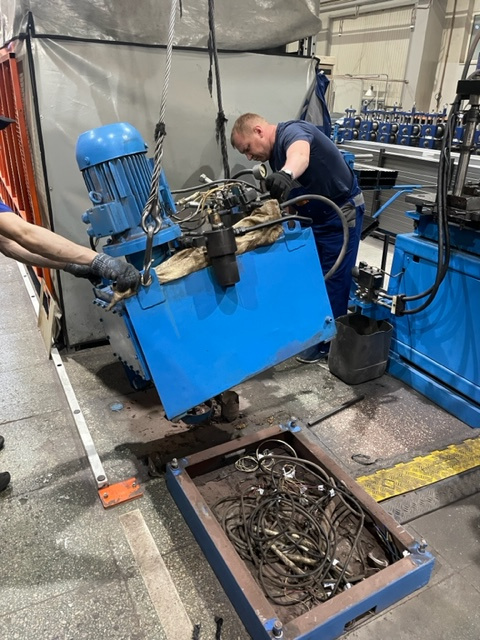
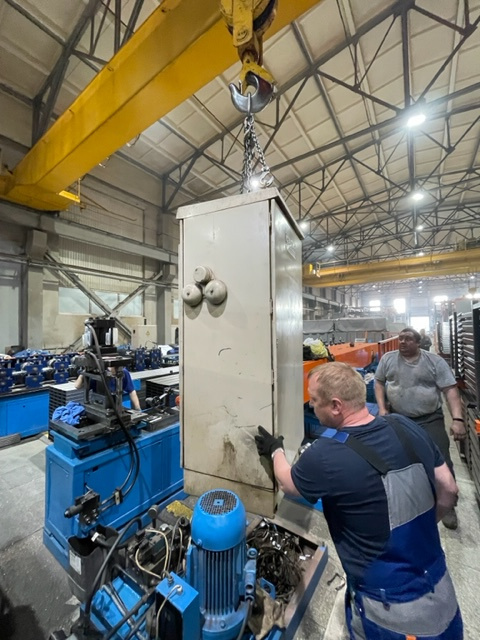
К моменту окончания демонтажных работ,
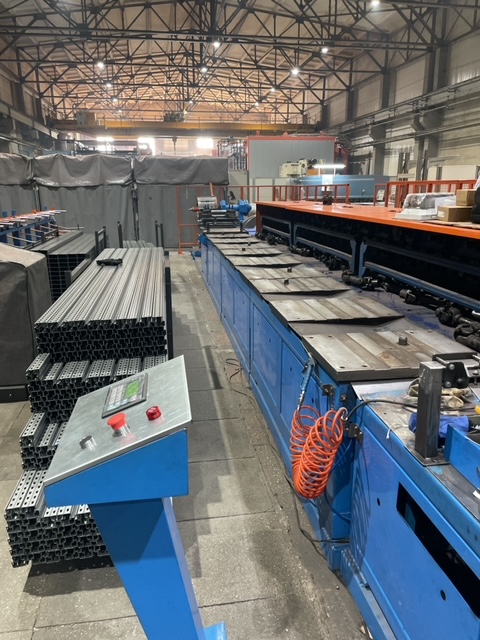
новые шкафы были доставлены на объект
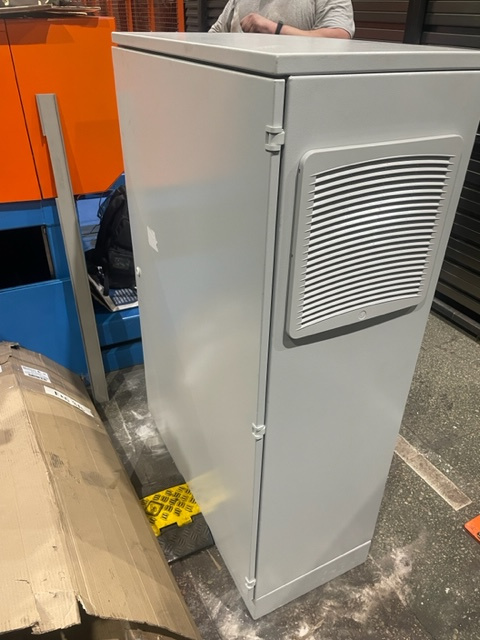
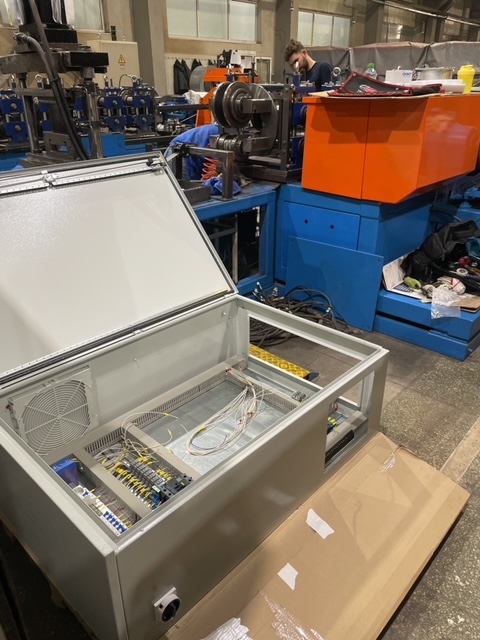
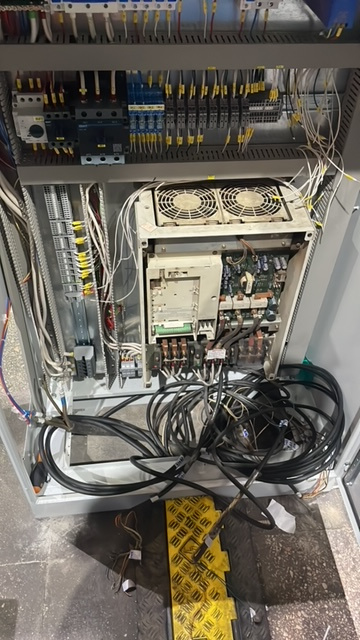
и начались работы по подключению
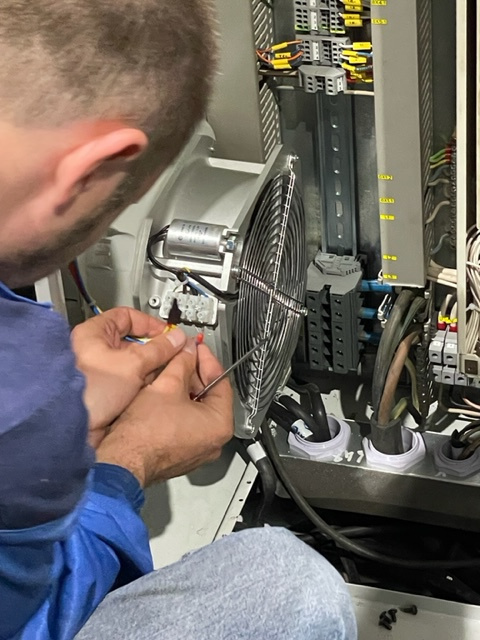
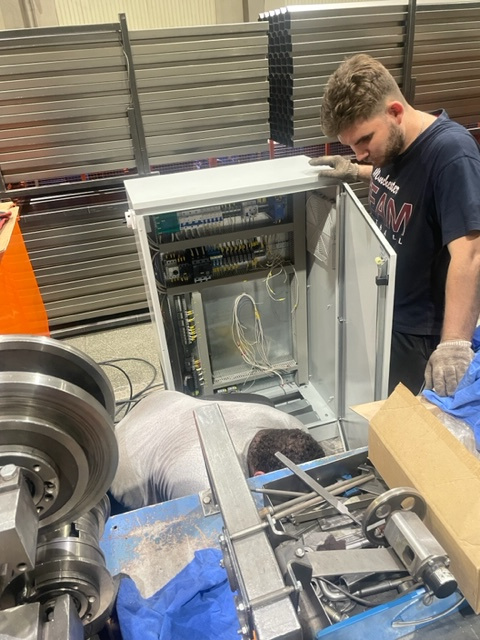
Кроме шкафов, замене подлежала и насосная станция (маслостанция) для работы гильотины.
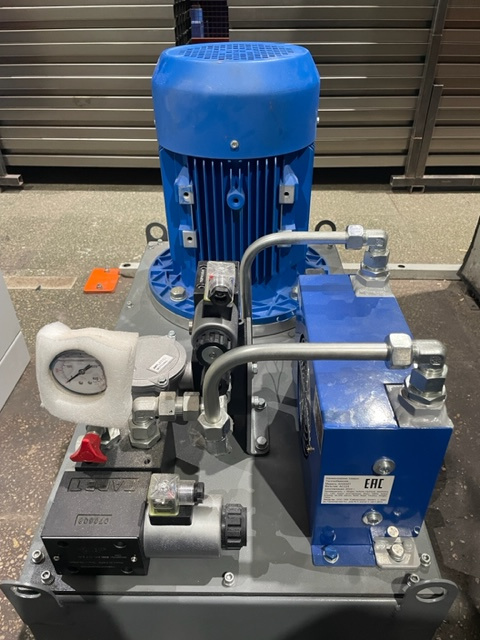
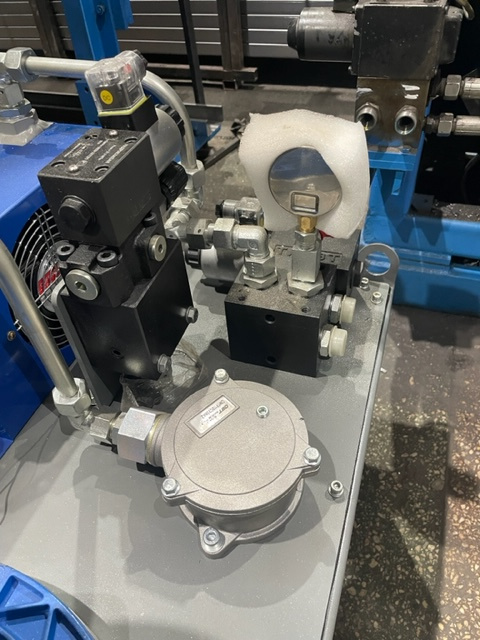
Современная маслостанция с сигналом управления 24 VDC, в отличии от старой с 220 VAC.
Пусконаладка АСУ линии холодного проката
Наконец, мы перешли к завершающей стадии работ, наладке и запуску системы.Финальные проверки цепей
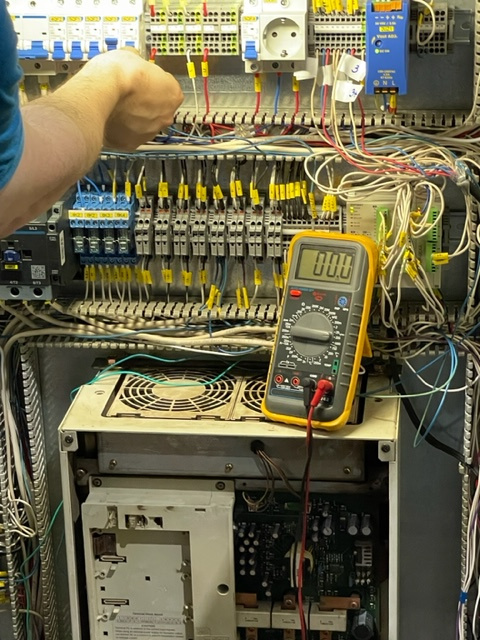
Очередные пробные запуски разных подсистем
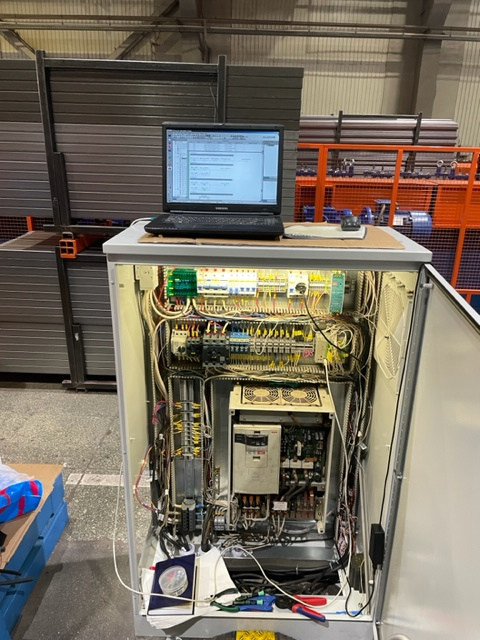
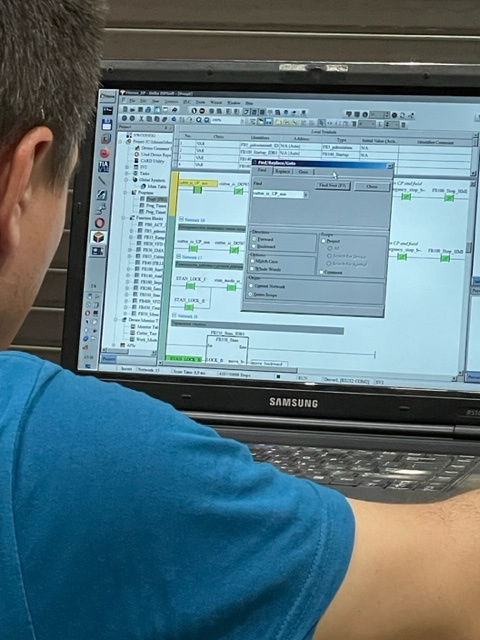
Внесение финальных правок в программное обеспечение системы для обеспечения миллиметровой точности работы линии.
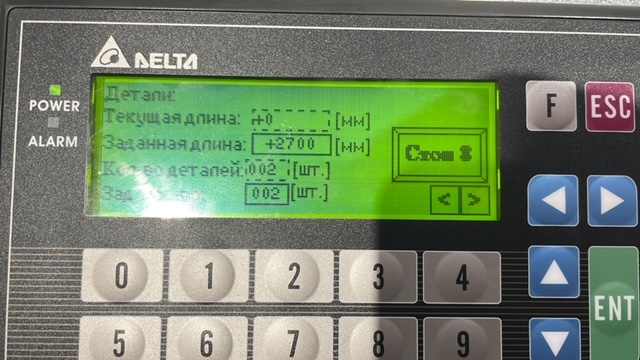
Отладка ПО панели на пульте оператора, и финальный пуск системы.
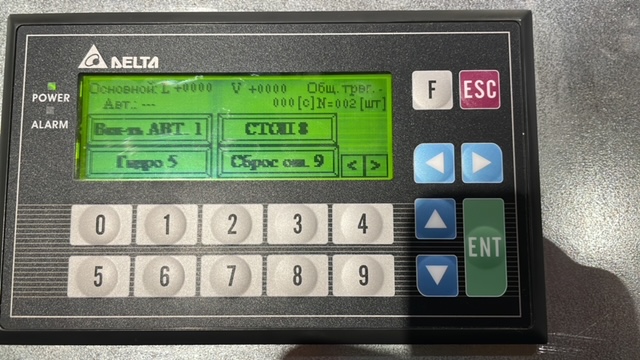
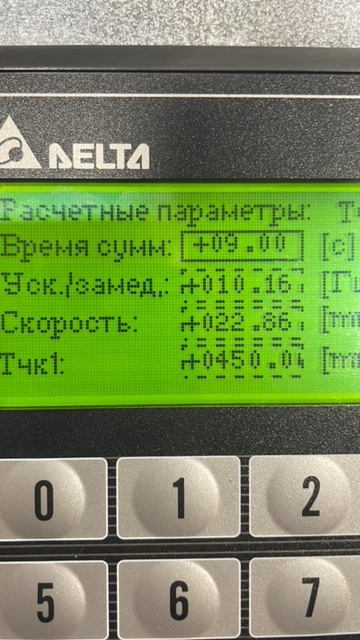
Как обычно , самый последний этап , сдача-приемка работ.
Заказать АСУТП, разработку программного обеспечения, цифровых сервисов для бизнеса и производства, системную интеграцию: +7(343)270-21-00, info@artmatica.ru